Une pièce métallique bien conçue, mais laissée sans protection, se dégrade vite. La rouille s’installe dans les zones de contact, les arêtes s’écaillent, et une commande refusée en réception coûte plus cher que le traitement qu’on a voulu éviter. Le choix de la finition dépend du métal, de l’environnement de service et du budget, rarement de la seule apparence. Voici sept finitions industrielles courantes au Québec, ce qu’elles apportent et les cas où elles tiennent le mieux.
La peinture en poudre
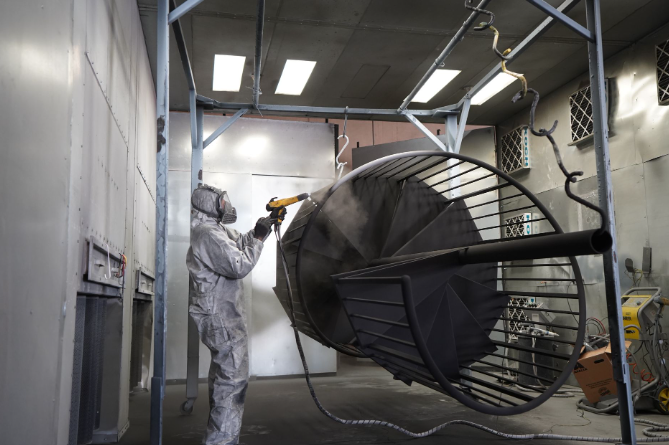
Le procédé projette une poudre chargée électrostatiquement sur la pièce, qui passe ensuite au four. Beaucoup d’ateliers québécois passent à la peinture en poudre pour les pièces exposées aux chocs, parce que le film obtenu est plus épais et plus dur qu’une couche liquide. Le revêtement couvre bien les arêtes vives, là où le liquide a tendance à s’amincir. En contrepartie, la cuisson impose une taille de four, ce qui écarte les très grandes structures.
La préparation de surface, valable pour les sept procédés
Une parenthèse qui vaut pour les sept procédés de cette liste. Le sablage, le dégraissage et le décapage ne sont pas des finitions. Ce sont les étapes qui décident si la finition va tenir. Une couche appliquée sur une surface grasse ou sur de la calamine se décolle en quelques mois, quel que soit le procédé choisi ensuite. Les ateliers sérieux facturent cette préparation à part, et c’est bon signe. Un fournisseur qui ne la mentionne pas ne la maîtrise pas mieux pour autant, il l’escamote.
La galvanisation à chaud
Immerger la pièce dans un bain de zinc fondu crée une couche liée métallurgiquement à l’acier. C’est la protection la plus robuste contre la corrosion atmosphérique, et elle tient des décennies sur du mobilier urbain ou de la structure extérieure. Le zinc se sacrifie avant l’acier, même quand le revêtement est rayé. Le bain déforme parfois les pièces minces, et l’aspect gris mat ne convient pas à tous les projets.
La métallisation par projection thermique
Quand la pièce est trop grande pour un bain, on projette du zinc ou de l’aluminium fondu au pistolet. Le résultat s’approche de la galvanisation en matière de tenue, sans contrainte de dimension ni de température de bain. Les ponts, les réservoirs et les charpentes lourdes passent souvent par là. Le procédé demande une main-d’œuvre qualifiée, ce qui pèse sur le prix au pied carré.
L’anodisation de l’aluminium
L’anodisation renforce par voie électrochimique la couche d’oxyde présente sur l’aluminium. Le procédé s’intègre au métal au lieu de se poser dessus, donc rien ne pèle avec le temps. On l’utilise pour les profilés architecturaux, les pièces de machine et tout ce qui demande une bonne tenue de teinte. L’anodisation ne s’applique qu’à l’aluminium et à quelques alliages légers, ce qui limite son champ d’usage.
Le placage électrolytique
Un courant dépose une fine couche de métal sur la pièce plongée dans un bain. Le nickel améliore la résistance à la corrosion et la dureté de surface, alors que le cuivre et l’argent visent plutôt la conductivité électrique. L’épaisseur se contrôle au micron, ce qui convient aux pièces à tolérance serrée. La couche reste mince, donc elle protège moins qu’un zinc épais en milieu très agressif.
La passivation de l’acier inoxydable
L’inox n’est pas à l’abri de la corrosion. Les particules de fer laissées par l’usinage rouillent en surface et amorcent des piqûres. Un bain d’acide nitrique ou citrique dissout ces contaminants et laisse la couche passive se reformer proprement. Le traitement ne change pas l’aspect de la pièce. Il est souvent exigé dans l’agroalimentaire et le pharmaceutique, où une seule piqûre de corrosion suffit à faire refuser un lot.
La peinture liquide époxy-polyuréthane
Le système en deux couches reste la solution quand la pièce est trop grande pour un four ou quand la teinte doit suivre une charte précise. L’époxy accroche et protège, le polyuréthane encaisse les UV. On retrouve ce duo sur les équipements lourds et sur les structures peintes directement au chantier. Le séchage prend plus de temps qu’une cuisson au four et la couche supporte moins bien les chocs répétés.